04
Wie Qualität entsteht.
Produktion.
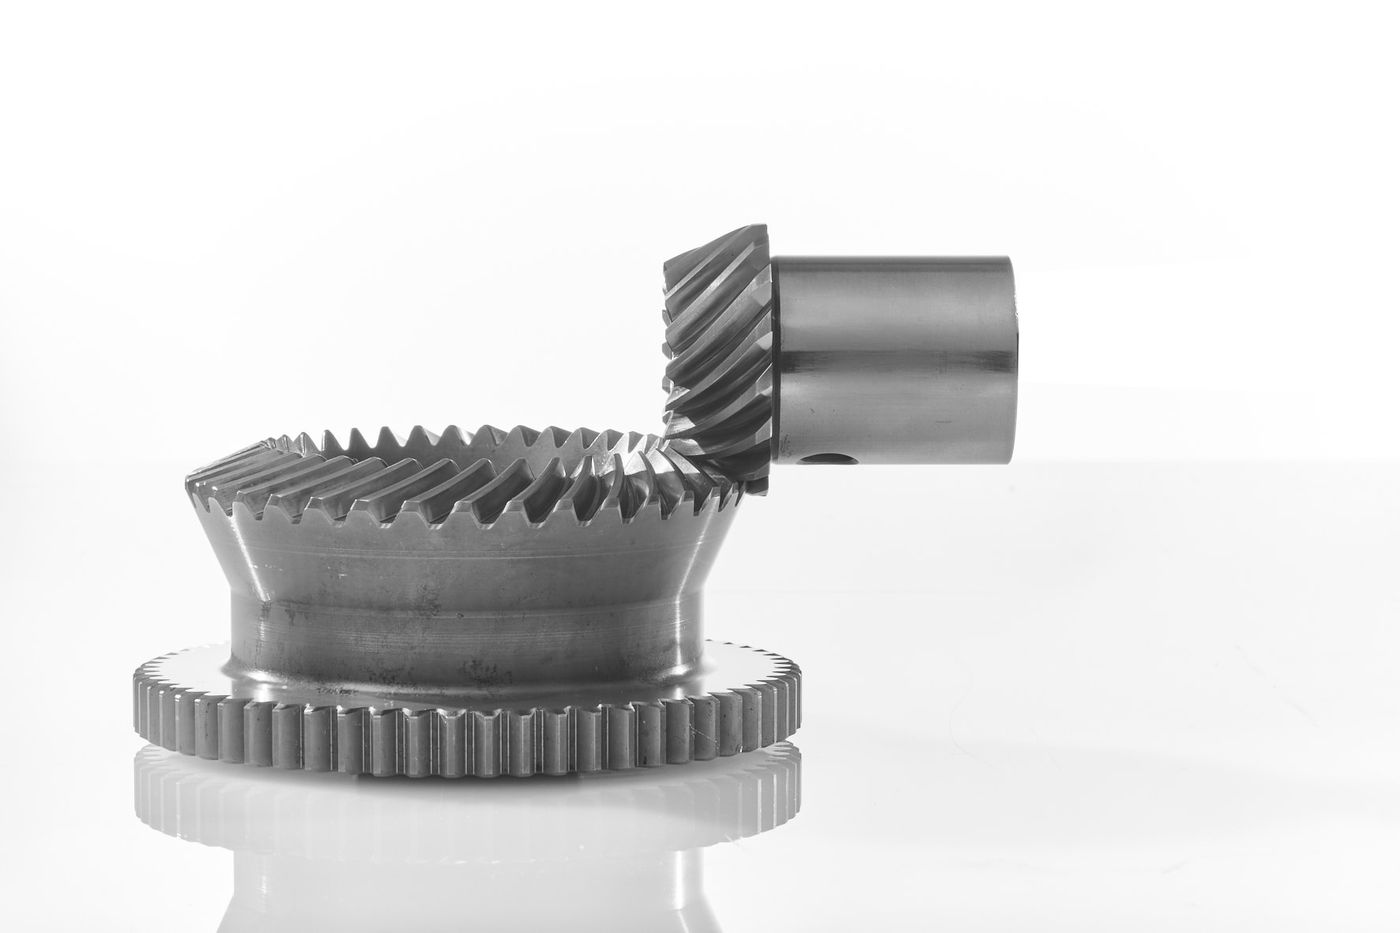
Qualität vor Quantität. Das ist unser Anspruch. Wir garantieren Ihnen konstante Qualität bei Einzelstücken und Kleinserien bis 500 Stück je Los – vom Stirnrad über Hirth-Stirnverzahnungen bis zum anspruchsvollen Zyklo-Palloid-Spiralkegelrad nach Klingelnberg.
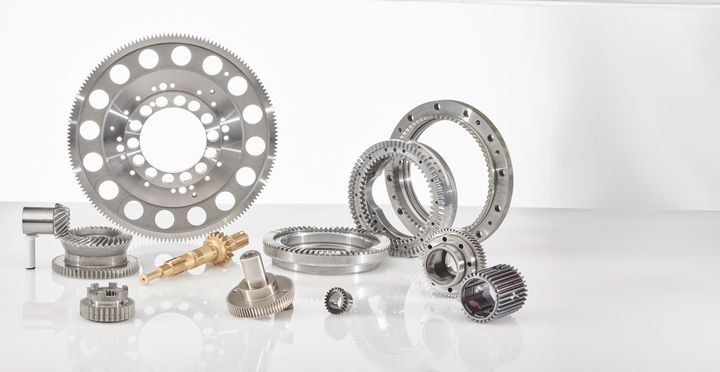
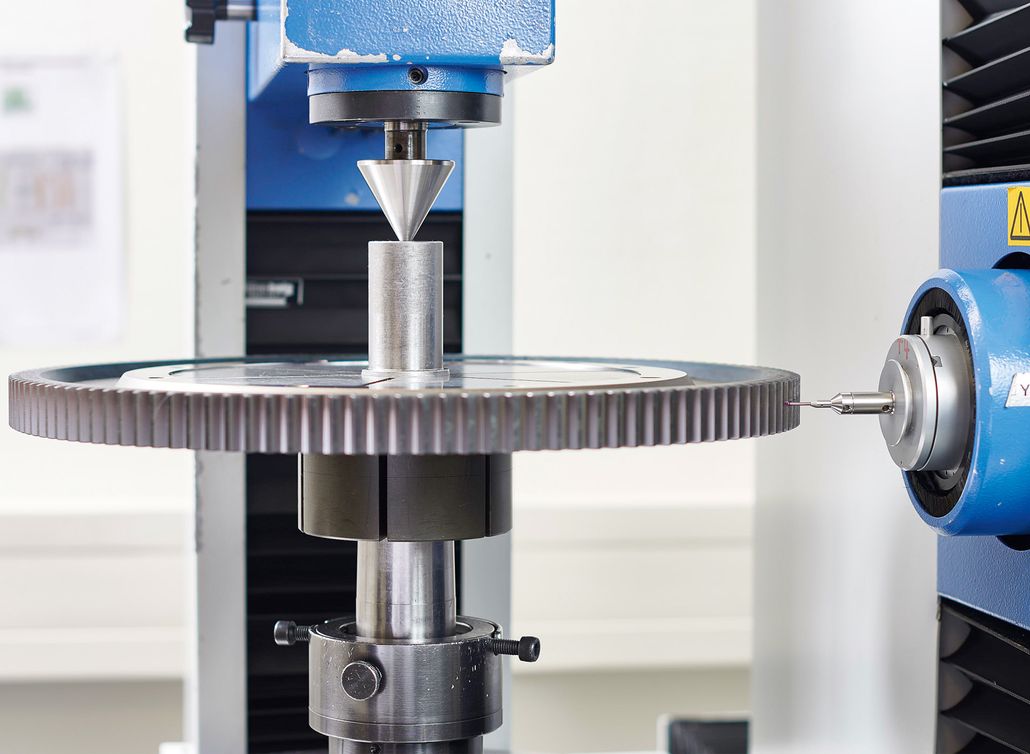
Präzision in jedem Zahnrad
Der Produktionsprozess
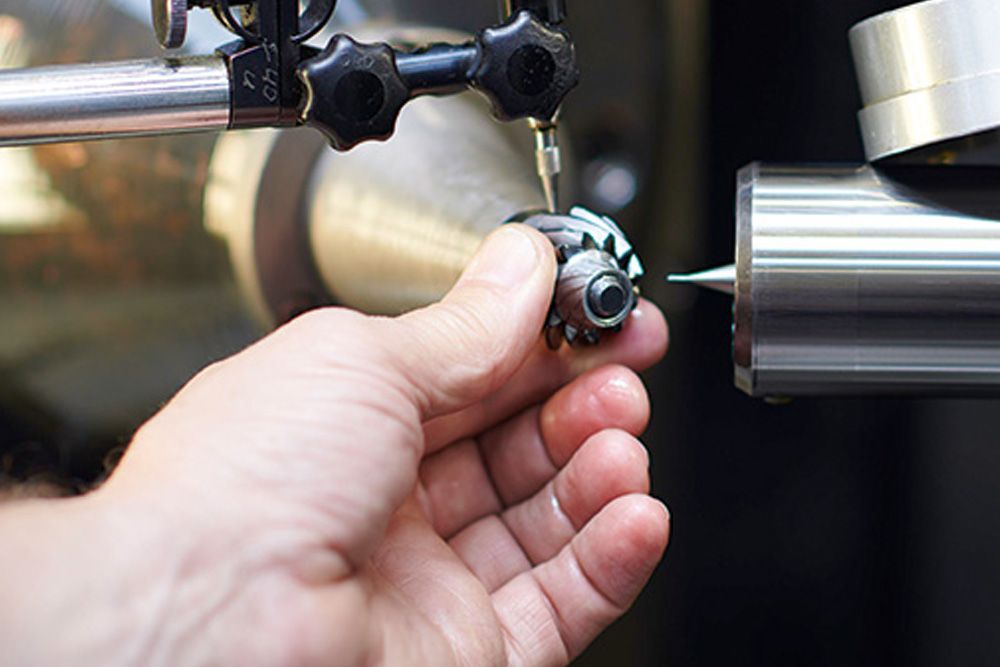
beginnt mit modernster CNC-Technologie, die eine präzise Drehbearbeitung von Werkstücken ermöglicht und maßgenaue geometrische Formen sowie Oberflächenqualitäten erzielt.
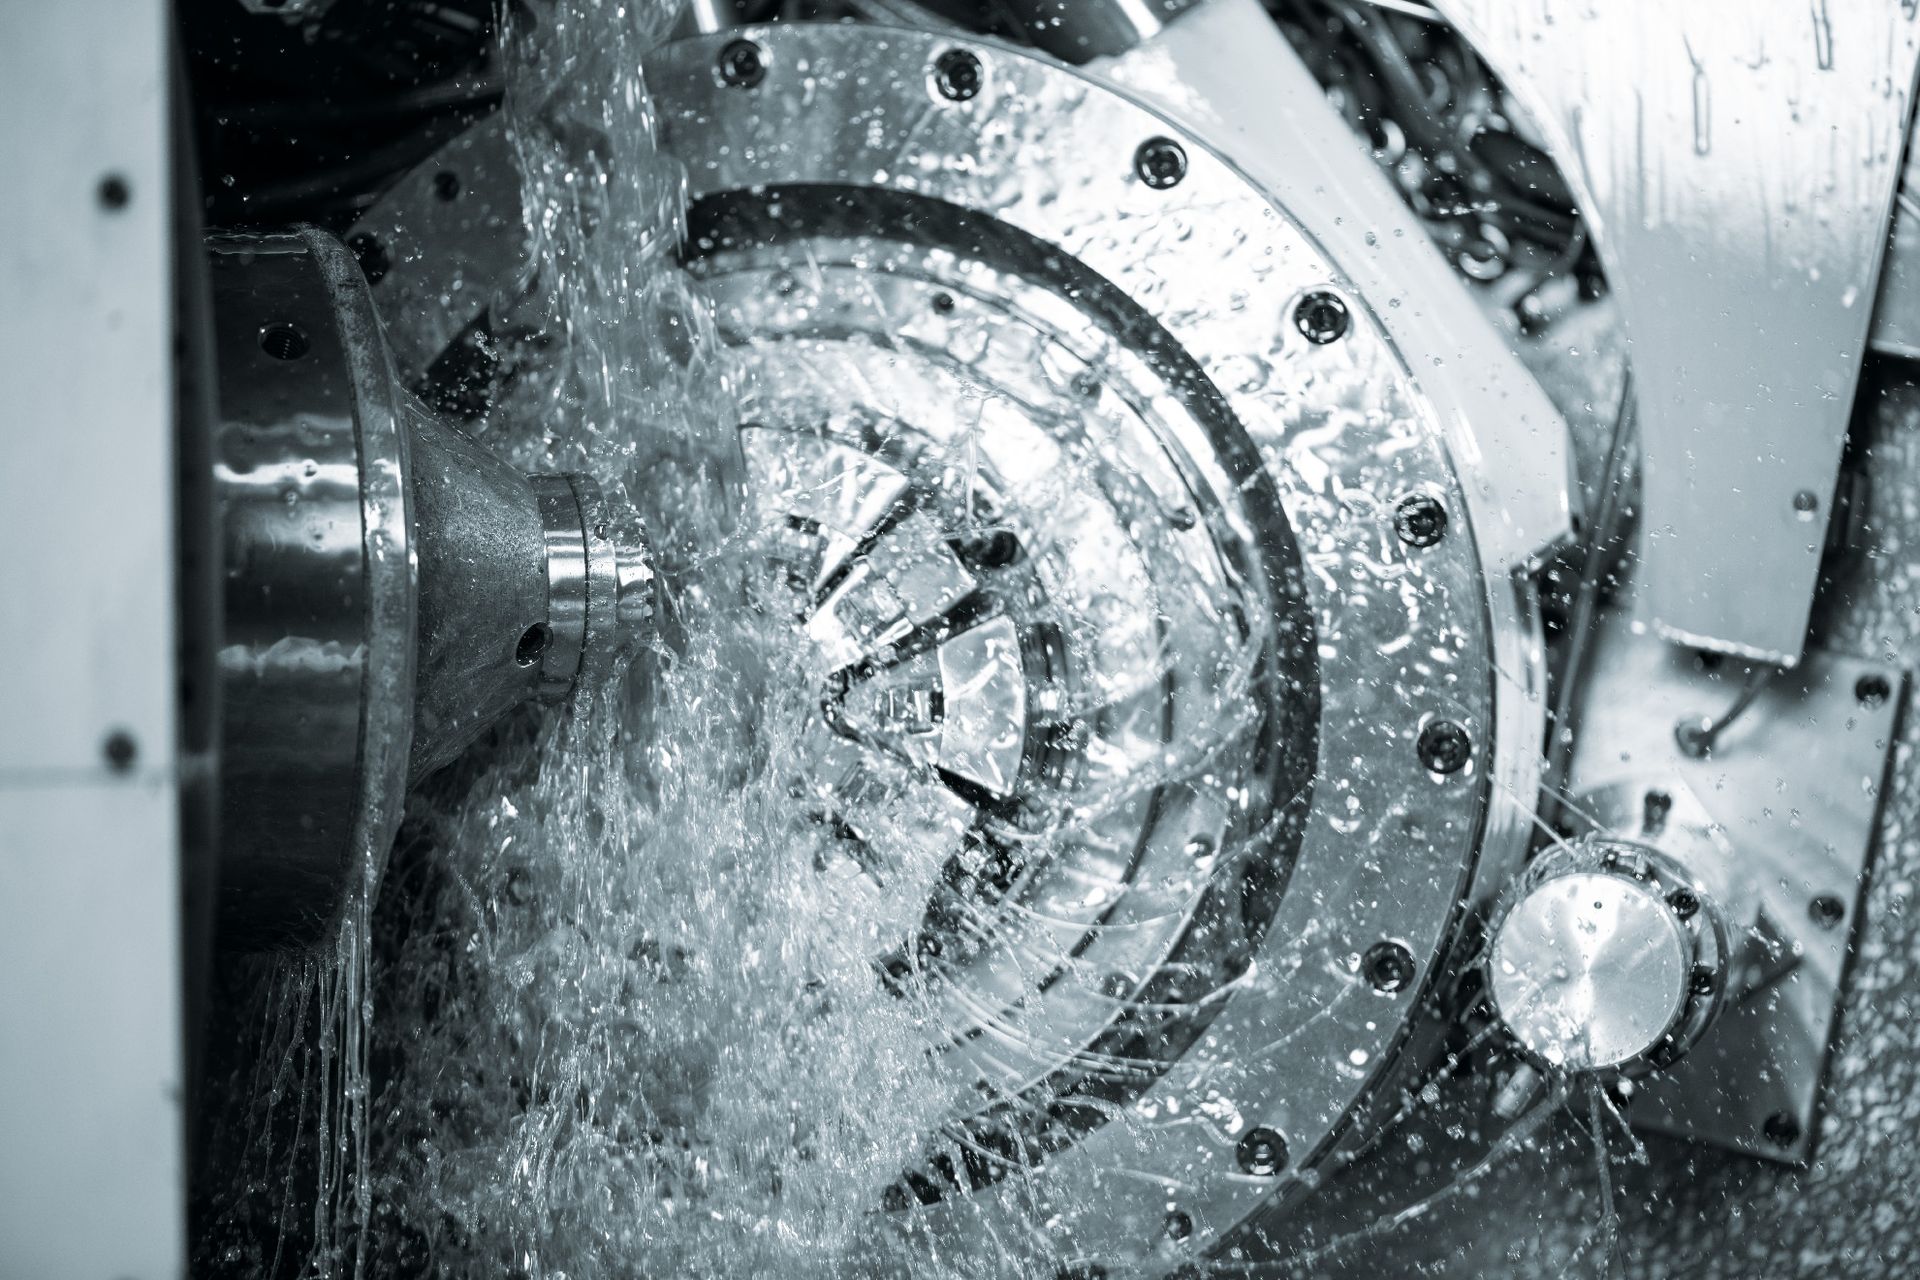
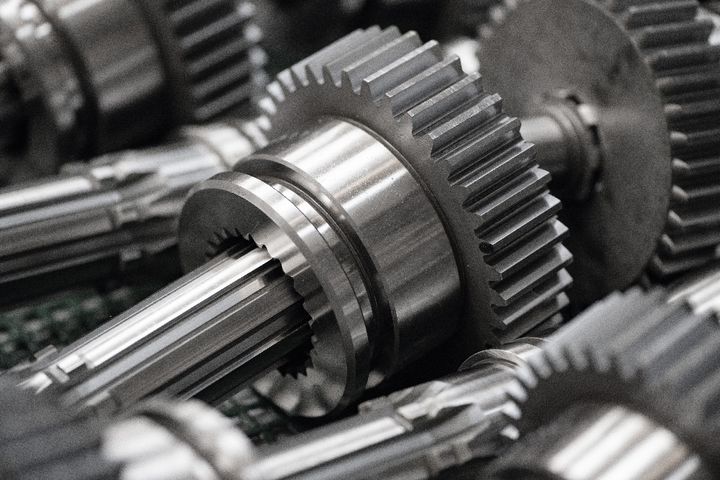
Im Anschluss erfolgt das Verzahnen von Spiralkegelrädern, Hirth-Stirnverzahnungen und Stirnrädern durch erfahrene Fachkräfte. Mit spezialisierten Maschinen gewährleisten wir exakte Passgenauigkeit und optimale Zahngeometrie. Regelmäßige Qualitätskontrollen sichern die Einhaltung aller Spezifikationen.
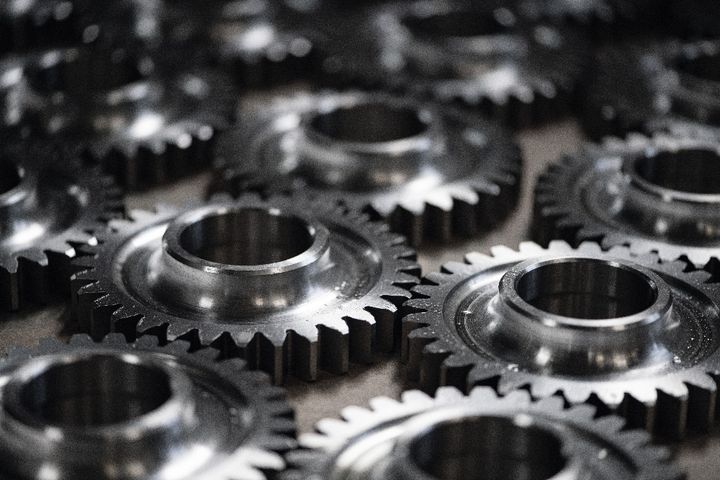
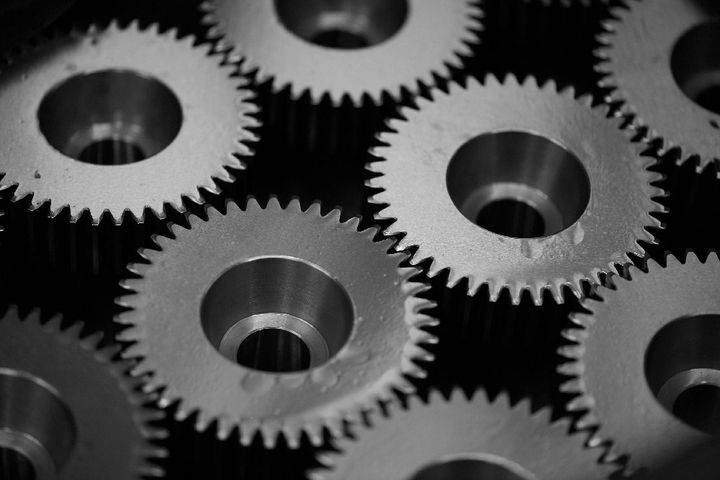
Nach dem Härteprozess wird das Verzahnungsschleifen der Stirnräder durchgeführt, um eine herausragende Laufruhe zu gewährleisten. Hierbei kommen präzise Schleifmaschinen wie Reishauer und Höfler zum Einsatz, die die Oberflächeneigenschaften optimieren und die Lebensdauer der Bauteile erhöhen.
Unsere Expertise erstreckt sich über verschiedene Branchen
Für welche Branchen fertigt Hagmann Zahnräder?
Wir sind stolz darauf, innovative Lösungen für die anspruchsvollsten Anwendungen zu liefern. Mit unserem hochqualifizierten Team und modernster Fertigungstechnologie sind wir Ihr zuverlässiger Partner für die Entwicklung und Herstellung von verschiedensten Zahnradanwendungen.
Ob Sie ein neuartiges Getriebekonzept realisieren möchten oder eine bestehende Anwendung optimieren wollen, unsere maßgeschneiderten Zahnräder bieten die perfekte Lösung. Durch enge Zusammenarbeit mit unseren Kunden können wir individuelle Anforderungen präzise umsetzen und schnell hochwertige Produkte liefern.
Häufige Fragen zur Zahnradproduktion
Wie ein Zahnrad bei Hagmann entsteht — vom Rohteil bis zur Endkontrolle.
Frage nicht dabei?
+49 7164 9430-0
Wie entsteht ein Zahnrad bei Hagmann?
In vier Schritten: CNC-Drehbearbeitung, Verzahnen, Härten, Verzahnungsschleifen — begleitet von Qualitätskontrollen.
Am Anfang steht die Drehbearbeitung auf CNC-Maschinen, die Maßhaltigkeit und Oberflächenqualität festlegt. Danach verzahnen erfahrene Fachkräfte Stirnräder, Spiralkegelräder und Hirth-Stirnverzahnungen auf spezialisierten Maschinen. Nach dem Härten folgt das Verzahnungsschleifen, zum Schluss die Messung im Prüfraum.
Warum wird nach dem Härten noch geschliffen?
Weil das Härten das Bauteil minimal verzieht. Das Verzahnungsschleifen stellt die Zahngeometrie danach wieder exakt her — das ist der Schritt, der über Laufruhe, Geräuschverhalten und Lebensdauer entscheidet. Hagmann setzt dafür Schleifmaschinen von Reishauer und Höfler ein.
Welche Maschinen kommen zum Einsatz?
Zum Verzahnungsschleifen der Stirnräder Maschinen von Reishauer und Höfler. Hirth-Verzahnungen entstehen auf Kehren Ri 6-4 Y und Mägerle MFP50 — mit hydrostatischem Rundtisch, AC-Synchron-Direktantrieb und verzugsfreier Magnetspannung über Polschuhe. Spiralkegelräder laufen über Klingelnberg-Technik im Zyklo-Palloid- und HPG-S-Verfahren.
Vom Prototyp bis zur Serie — was ist möglich?
Einzelstücke, Prototypen und Kleinserien bis 500 Stück je Los. Grundlage sind Ihre Zeichnungen, Skizzen oder Muster; daraus entwickelt Hagmann die kundenindividuelle Lösung. Die Qualität bleibt über alle Losgrößen konstant — das ist der Anspruch „Qualität vor Quantität“ in der Praxis.
Wie groß ist die Fertigung bei Hagmann?
Rund 80 Mitarbeiterinnen und Mitarbeiter auf knapp 4.000 m² Produktions- und Lagerfläche am Standort Hattenhofen.
Gewachsen ist das schrittweise: 1966 die erste eigene Produktionshalle mit 1.200 m², 1987 auf 2.000 m², 2000 auf 3.000 m², 2020 auf den heutigen Stand. Ein Großteil der Belegschaft ist seit mehr als 15 Jahren im Haus.